Качество соединений пластиковых труб напрямую влияет на надёжность и долговечность всей инженерной системы. От выбора правильного метода монтажа зависит не только герметичность магистралей, но и их способность выдерживать рабочее давление и температурные нагрузки на протяжении десятилетий эксплуатации.
Основные методы соединения полимерных труб в инженерных системах
В современном монтаже инженерных коммуникаций применяются три базовых подхода к соединению пластиковых элементов. Каждый из них основан на различных физических принципах и требует специфического оборудования, что делает методы взаимодополняющими, а не взаимозаменяемыми.
Раструбная сварка с использованием нагревательного аппарата остаётся наиболее распространённой для бытовых систем диаметром до 63 мм.
- Метод основан на одновременном оплавлении внешней поверхности трубы и внутренней части фитинга с последующей стыковкой элементов.
- Механические соединения через компрессионные фитинги применяются там, где требуется возможность разборки или где невозможно использование открытого огня и нагревательных приборов.
- Третий подход — термическая сварка встык — незаменим для магистралей большого сечения, где раструбные соединения технически неосуществимы.
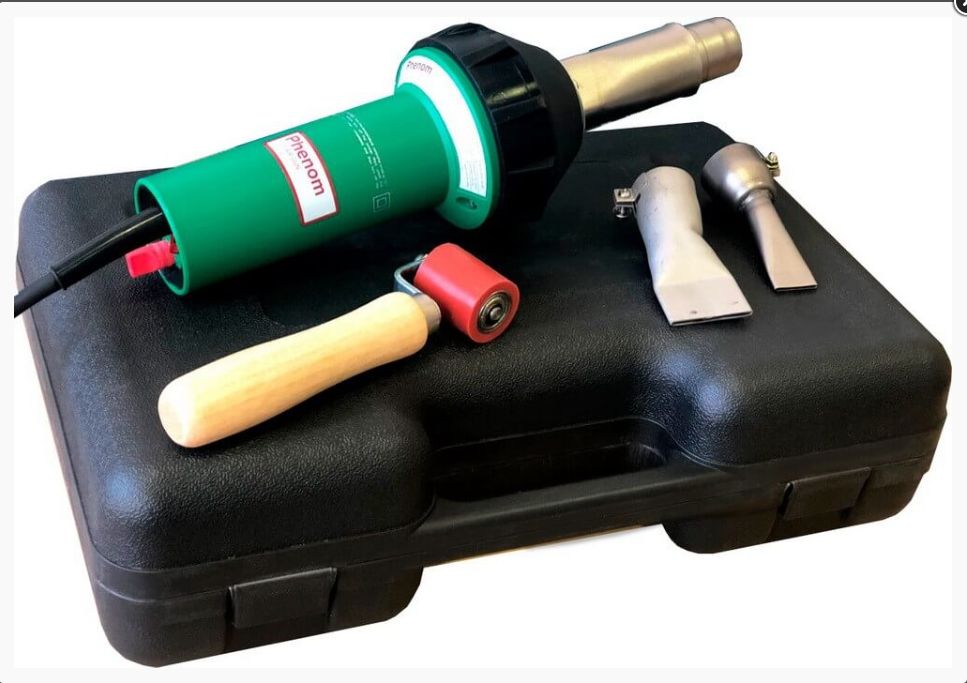
В особых случаях, когда стандартное оборудование недоступно или требуется соединение нестандартных элементов, монтажники используют сварочный фен для пластика, который позволяет работать в труднодоступных местах и с листовыми материалами.
Выбор конкретной технологии определяется не личными предпочтениями монтажника, а совокупностью технических параметров системы. Диаметр трубопровода, рабочее давление, температура теплоносителя и доступность участка монтажа формируют жёсткие рамки, в которых остаётся лишь один оптимальный вариант. Попытка применить неподходящий метод приводит к снижению прочности соединения и сокращению срока службы всей системы.
Сварка полипропиленовых труб: технология и требования к качеству шва
Раструбная сварка полипропилена требует точного соблюдения температурных режимов и временных интервалов. Нагревательный аппарат с парными насадками разогревается до 260 градусов, что соответствует температуре плавления полипропилена с учётом теплопотерь при контакте. Одновременное оплавление трубы и фитинга в течение строго регламентированного времени создаёт условия для диффузионного проникновения расплавленного материала.
Глубина посадки трубы в фитинг определяется диаметром и указывается в технологических картах производителя. Недостаточное погружение оставляет неоплавленные участки, где соединение держится только на механическом зацеплении. Избыточное усилие выдавливает расплав внутрь просвета, формируя наплыв, который создаёт гидравлическое сопротивление и становится местом накопления отложений. Правильно выполненное соединение образует равномерный валик по периметру стыка без провалов и наплывов внутрь трубы.
Контроль качества шва осуществляется визуально сразу после остывания. Симметричный валик одинаковой высоты по всей окружности свидетельствует о равномерном нагреве и правильном усилии стыковки. Деформация геометрии трубы в месте соединения указывает на перегрев материала. Система должна находиться в неподвижном состоянии в течение времени полной кристаллизации полимера — любое смещение элементов до завершения этого процесса нарушает молекулярную структуру шва.
Термическая сварка встык для напорных магистралей большого диаметра
Соединение труб диаметром от 90 мм и выше выполняется методом стыковой сварки с применением специализированного оборудования. Центрирующие устройства фиксируют торцы труб строго соосно, после чего нагревательное зеркало вводится между ними и доводит пластик до вязкотекучего состояния. Технология напоминает кузнечную сварку металлов — два размягчённых торца прижимаются друг к другу под контролируемым давлением, и материал перемешивается в зоне контакта на молекулярном уровне.
Критическим параметром становится усилие сжатия, которое рассчитывается исходя из площади сечения трубы. Недостаточное давление не обеспечивает проникновения материала, избыточное выдавливает расплав наружу и внутрь, ослабляя шов.
Современные сварочные аппараты оснащаются гидравлическими системами с манометрами, позволяющими поддерживать заданное усилие в течение всего цикла сварки. Процесс занимает значительно больше времени по сравнению с раструбной сваркой — для трубы диаметром 160 мм полный цикл составляет около 40 минут с учётом нагрева, стыковки и остывания под давлением.
Качество стыкового соединения проверяется по высоте и симметрии наплыва с обеих сторон шва. Правильно выполненная сварка формирует два валика одинаковой формы, расположенных строго напротив друг друга. Асимметрия наплывов указывает на перекос осей труб или неравномерный нагрев торцов.
Этот метод обеспечивает прочность соединения на уровне 95-98% от прочности самой трубы, что позволяет использовать его в системах с давлением до 16 атмосфер.
Особенности монтажа с использованием горячего воздуха для листовых материалов и нестандартных соединений
Технология сварки направленным потоком разогретого воздуха применяется там, где стандартное оборудование неприменимо. Инструмент создаёт струю воздуха температурой 300-600 градусов, которая одновременно размягчает кромки соединяемых деталей и присадочный пруток. Метод востребован при монтаже нестандартных узлов, ремонте повреждённых участков и соединении листовых полимерных материалов в резервуарах и ваннах.
Техника работы требует равномерного прогрева зоны сварки и постоянного контроля степени размягчения материала. Присадочный пруток вдавливается в стык по мере оплавления, заполняя зазор и формируя шов. В отличие от автоматизированных процессов раструбной и стыковой сварки, здесь результат полностью зависит от квалификации исполнителя — скорость перемещения инструмента, угол наклона и усилие прижима прутка определяют прочность соединения.
Сварка горячим воздухом незаменима при работе с полипропиленом, полиэтиленом низкого давления, поливинилхлоридом и другими термопластами в условиях, где громоздкое оборудование невозможно разместить. Метод позволяет выполнять соединения в любой плоскости — горизонтальной, вертикальной, потолочной. Прочность правильно выполненного шва достигает 80-85% от прочности основного материала, чего достаточно для большинства неответственных участков систем.
Выбор метода соединения в зависимости от типа системы и условий эксплуатации
Системы холодного водоснабжения с давлением до 6 атмосфер допускают использование всех трёх методов соединения в зависимости от диаметра труб. Горячее водоснабжение и отопление с температурой теплоносителя 70-90 градусов требуют только сварных соединений — механические фитинги в таких условиях теряют герметичность через 3-5 лет эксплуатации из-за температурных деформаций.
Напорные системы отопления с рабочим давлением выше 6 атмосфер монтируются исключительно методами раструбной или стыковой сварки. Выбор между ними определяется диаметром: до 63 мм используется раструбная технология, свыше 90 мм — стыковая. Промежуточный диапазон 63-90 мм допускает оба варианта, но стыковая сварка предпочтительнее для ответственных магистралей.
Условия монтажа вносят дополнительные ограничения:
- В труднодоступных местах с ограниченным пространством применяются компактные аппараты для раструбной сварки или ручные инструменты для работы горячим воздухом
- При отсутствии электроснабжения используются газовые горелки или механические соединения
- В системах с возможностью разборки для обслуживания устанавливаются разъёмные фитинги на отдельных участках при общей сварной конфигурации магистрали
Комбинирование различных методов в рамках одной системы допускается при условии, что каждое соединение выполнено технологией, соответствующей его функциональному назначению и условиям эксплуатации.
Автор: Игорь Крутов