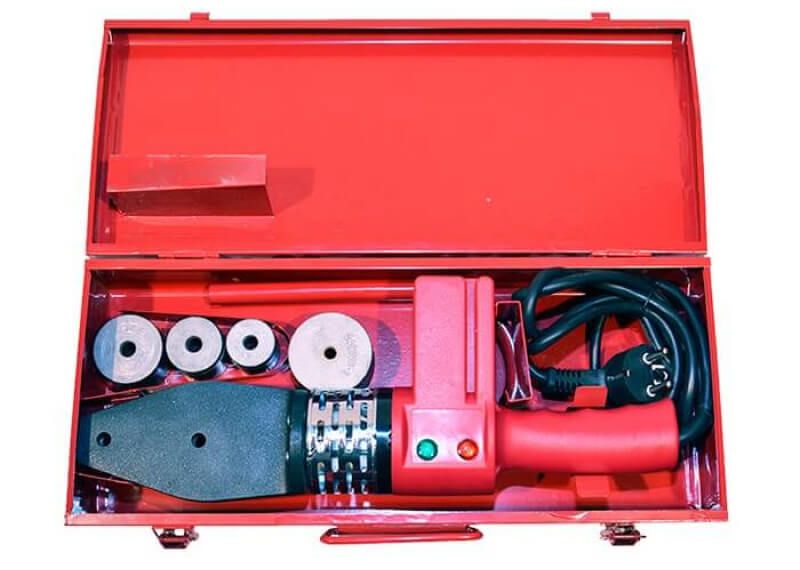
Надёжность сварных соединений в инженерных системах начинается задолго до включения нагревательного оборудования — правильный выбор материала и его грамотная подготовка определяют качество монтажа не меньше, чем квалификация сварщика. Ошибки на этапе подбора полимеров и предварительной обработки приводят к скрытым дефектам, которые проявляются через месяцы эксплуатации в виде протечек и разрушения швов.
Типы полимерных материалов для инженерных систем и их совместимость при сварке
Полипропилен остаётся наиболее распространённым материалом для систем отопления и горячего водоснабжения благодаря температурной стойкости до 95 градусов и химической инертности. Существует три основных типа полипропилена — гомополимер PP-H, блоксополимер PP-B и рандомсополимер PP-R. Для сварки пригодны только трубы из идентичного типа полимера — попытка соединить PP-H с PP-R приводит к образованию хрупкого шва с пониженной прочностью из-за различий в молекулярной структуре.
Полиэтилен низкого давления применяется преимущественно в системах холодного водоснабжения и напорной канализации. Материал делится на классы по плотности — PE-63, PE-80, PE-100, каждый из которых рассчитан на определённое рабочее давление. Сварка полиэтилена разных классов технически возможна, но прочность соединения ограничивается характеристиками менее плотного материала. В ответственных магистралях смешивание классов недопустимо — вся система монтируется из труб одной марки.
Поливинилхлорид используется в безнапорных системах канализации и дренажа, где температура среды не превышает 60 градусов. PVC-трубы сваривают редко — чаще применяют клеевые или резьбовые соединения. Однако при необходимости сварки критически важно использовать материал одного производителя, поскольку состав стабилизаторов и пластификаторов варьируется, что влияет на температуру плавления и вязкость расплава.
Категорически запрещено сваривать между собой разные типы полимеров. Полипропилен и полиэтилен имеют несовместимую молекулярную структуру — их расплавы не смешиваются на границе раздела, образуя механический контакт без диффузионного проникновения. Такое соединение разрушается при первом гидравлическом ударе или температурном расширении.
Влияние добавок и армирования на свариваемость труб
Армированные полипропиленовые трубы содержат внутренний слой из алюминиевой фольги или стекловолокна для снижения температурного удлинения. Расположение армирующего слоя определяет технологию подготовки к сварке — если алюминий находится во внешней трети стенки, его необходимо удалять специальным зачистным инструментом на глубину посадки в фитинг. Оставшаяся фольга в зоне нагрева препятствует диффузии расплава и создаёт плоскость расслоения.
Трубы с внутренним армированием стекловолокном не требуют зачистки, поскольку волокна распределены по всей толщине стенки и не образуют сплошного барьерного слоя. При нагреве полимер размягчается вместе с включениями, обеспечивая качественное перемешивание материала в зоне сварки. Однако стекловолокно снижает пластичность расплава — время нагрева для таких труб увеличивается на 10-15% по сравнению с неармированным полипропиленом.
Светостабилизаторы и пигменты влияют на теплопроводность материала. Чёрные трубы с добавлением технического углерода нагреваются быстрее белых за счёт лучшего поглощения тепла от нагревательной насадки. Разница во времени выдержки достигает 2-3 секунд для диаметра 32 мм, что при стандартной технологии приводит к перегреву чёрного материала. Опытные монтажники корректируют время нагрева в зависимости от цвета труб, хотя производители редко указывают эту особенность в инструкциях.
Подготовка поверхности и торцов перед сварочными работами
Обезжиривание внешней поверхности трубы и внутренней части фитинга удаляет плёнку заводской смазки и бытовые загрязнения:
- Жировой слой толщиной в несколько микрон действует как разделительное покрытие — расплавленный полимер не смачивает поверхность, и соединение получается непрочным.
- Очистка выполняется изопропиловым спиртом или специальными обезжиривателями, не оставляющими плёнки после испарения.
- Использование бензина или уайт-спирита недопустимо — эти растворители впитываются в полимер и снижают температуру плавления.
Торцовка труб выполняется специальными ножницами или труборезом, обеспечивающими перпендикулярный срез без деформации. Косой срез приводит к неравномерному контакту с нагревательной насадкой — одна сторона перегревается, противоположная остаётся недогретой. Заусенцы и вмятины на торце создают воздушные карманы, препятствующие равномерному оплавлению. После резки торец осматривается визуально и при необходимости зачищается мелкозернистой наждачной бумагой.
Калибровка внутреннего диаметра трубы восстанавливает круглую форму после деформации при резке или транспортировке. Овальное сечение не позволяет трубе полностью войти на нагревательную насадку — контакт происходит только по двум противоположным участкам окружности. Калибратор расправляет стенки и снимает внутреннюю фаску, облегчающую посадку на дорн нагревательного аппарата.
Зачистка армированных труб выполняется на глубину, равную глубине посадки в фитинг плюс 2 мм запаса. Недостаточная зачистка оставляет фольгу в зоне сварки, избыточная ослабляет стенку трубы. Инструмент для зачистки затачивается регулярно — тупые ножи не срезают, а сминают алюминий, заправляя его края внутрь полимера.
Контроль качества материала и выявление дефектов до монтажа
Визуальный осмотр труб выявляет поверхностные дефекты — царапины глубиной более 10% от толщины стенки, вмятины, участки с изменённым цветом. Потемневшие зоны указывают на перегрев материала при производстве, что снижает прочность. Белёсые полосы или пятна свидетельствуют о нарушении температурного режима экструзии и неоднородности структуры. Такие трубы непригодны для ответственных участков систем.
Проверка маркировки подтверждает соответствие материала проектным требованиям. На трубе указывается тип полимера, класс давления, температурный диапазон эксплуатации, дата производства и номер партии. Отсутствие маркировки или её нечитаемость — основание для отказа от использования материала. Трубы без идентификационных данных невозможно отследить в случае обнаружения заводского брака.
Геометрический контроль включает измерение наружного диаметра, толщины стенки и овальности. Отклонение диаметра более чем на 0,3 мм от номинального затрудняет посадку на стандартные фитинги. Разностенность более 10% создаёт участки ослабления, где концентрируются напряжения при давлении. Измерения выполняются штангенциркулем в нескольких точках по длине трубы и по окружности сечения.
Условия хранения и транспортировки полимерных труб для сохранения свариваемости
Ультрафиолетовое излучение разрушает молекулярные связи в полимерах, снижая прочность и эластичность материала. Трубы хранятся в закрытых помещениях или под навесами, исключающими попадание прямых солнечных лучей. При необходимости уличного хранения используются непрозрачные укрывные материалы. Полипропилен без светостабилизаторов теряет до 30% прочности после трёх месяцев пребывания на солнце — такой материал даёт хрупкие швы даже при соблюдении технологии сварки.
Температура хранения влияет на геометрическую стабильность труб. При температуре ниже минус 15 градусов полипропилен становится хрупким — удары и изгибы приводят к микротрещинам в стенке. Нагрев выше 50 градусов вызывает остаточную деформацию — трубы провисают под собственным весом, теряя круглую форму. Оптимальный диапазон хранения составляет от 0 до 30 градусов при относительной влажности не выше 80%.
Укладка труб на хранение выполняется горизонтально на ровную поверхность с опорами через каждые 1,5-2 метра. Высота штабеля ограничивается 1,5 метрами для предотвращения деформации нижних слоёв. Вертикальное хранение длинномерных труб допускается только с опорой по всей длине — свободно стоящие трубы изгибаются, и вернуть им первоначальную геометрию невозможно. Перед монтажом деформированные трубы выдерживаются в горизонтальном положении не менее суток для частичного восстановления формы.
Транспортировка осуществляется в заводской упаковке с фиксацией от продольного и поперечного смещения. Незакреплённые трубы при торможении сдвигаются, образуя заломы в местах контакта с бортами кузова. Погрузочно-разгрузочные работы выполняются без применения металлических строп и крюков — только мягкими текстильными стропами или вручную. Царапины от металла служат концентраторами напряжений и точками начала разрушения при эксплуатации.
Автор: Игорь Крутов